


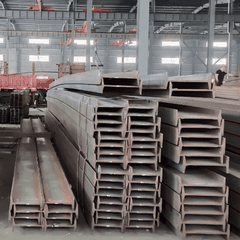


Bei der vorgefertigten Bauweise wird so viel Fertigung wie möglich in eine kontrollierte Werkstatt verlagert, sodass nur noch die Montage auf der Baustelle verbleibt. Warmgewalzte H-Träger passen besser zu diesem Modell als fast alle anderen Strukturabschnitte, da ihr Profil, ihre Toleranzen und ihr Verbindungsverhalten bereits werksübergreifend standardisiert sind. Ein nach GB/T 11263, EN 10025 oder ASTM A992 gerolltes Mitglied kann in ein Modul eingerahmt werden, das von einem anderen Team in einem anderen Land entworfen wurde, ohne dass die Verbindung neu konstruiert werden muss. Modulare Gebäude, vorgefertigte Wandrahmen, Bodenbinder und Mezzaninsysteme verwenden alle aus demselben Grund standardmäßig die Breitflanschform: Vorhersehbarkeit.
Standardabschnitte beseitigen Konstruktions- und Montagerisiken
Die Herstellungskosten werden durch Toleranz und Nacharbeit bestimmt. Wenn es sich bei dem Abschnitt um ein Standardprodukt handelt, kann die Werkstatt eine Säge, eine Bohrlinie und eine Schweißstation anhand der veröffentlichten Abmessungen programmieren, anstatt jede Lieferung zu messen. Die maßgeblichen Tabellen sind in den Hauptsystemen konsistent:
| Standard | Umfang | Typische Noten |
|---|---|---|
| GB/T 11263 | Warmgewalzte H-Träger und geteilte T-Profile (HW-, HM-, HN-Serie) | Q235B, Q355B |
| EN 10025-2 und EN 10025-3 | Warmgewalzte Baustähle, auch Tieftemperaturqualitäten | S275JR, S355J2, S355NL |
| ASTM A992 und ASTM A572 | W-Formen für den Bau von Rahmen sowie hochfeste Platten und Formen | A992, A572 Klasse 50 |
| ASTM A6/A6M | Zulässige Maßtoleranzen für gewalzte Formen | Gilt für alle oben genannten Punkte |
Neben den Produktnormen gelten auch Entwurfs- und Ausführungsregeln: GB 50017 für die Bauteilkonstruktion, AISC 360 für die US-Route und EN 1090-2, wenn die Fertigung als europäisches Projekt ausgeführt wird. Tiefe, Flanschbreite und Stegdicke sind bei den Lieferanten nach derselben Tabelle identisch, sodass ein in einer Werkstatt hergestelltes Element mit einem in einer anderen Werkstatt hergestellten Element verschraubt wird. Diese Austauschbarkeit ist die Eigenschaft, von der jede modulare Lieferkette mit mehreren Fabriken abhängt.
Werkstattschweißen, Schneiden und Bohren sind vorhersehbar
Flache, parallele Flansche bieten eine stabile Grundlage für die Befestigung von Versteifungen, Endplatten und Laschen.
Quadratisch geschnittene Stege ermöglichen einfache Verbindungen mit quadratischen Nuten oder Einzelschrägen und weniger Schweißdurchgänge.
Ein konstanter Querschnitt ermöglicht die Wiederverwendung einer Schweißanweisungsspezifikation für eine ganze Reihe von Modulen.
Das Bohren einer flachen Bahn ist ein einfacher Plattenvorgang, sodass CNC-Linien einen Träger in einem Durchgang bohren, ausklinken und markieren können.
Werkstattschweißen ist je nach Projektverlauf nach ISO 3834 oder AWS D1.1 qualifiziert, sodass ein dokumentiertes Verfahren Modul für Modul wiederholt werden kann. Die in Innenräumen mit kontrollierter Temperatur, Werkzeugen und Inspektion erreichte Genauigkeit ist viel höher als alles, was auf einem Gerüst bei Wind und Regen erreicht werden kann. Bolzen, Scherverbinder und Hebepunkte können alle montiert werden, während sich das Element noch in einer Vorrichtung befindet, wodurch die häufigste Ursache für Nacharbeiten vor Ort entfällt.
Gewicht und Transporteffizienz
Ein H-Profil konzentriert das Material in den Flanschen, wo die Biegespannung am höchsten ist, und verdünnt den Steg dort, wo dies nicht der Fall ist. Bei gleicher Tragfähigkeit ist ein Breitflanschelement leichter als ein zusammengesetzter Plattenträger oder ein Vollprofil, was sich doppelt auszahlt: weniger eingekaufter Stahl und geringere Frachtkosten pro Modul. Flach verpackte Wandrahmen und Bodenträger können ineinander geschachtelt, versendet und dann innerhalb weniger Tage mit einem Kran in Position gebracht und verschraubt werden, anstatt vor Ort geformt und gegossen zu werden. Durch eine schnellere Montage werden auch Gerüste, Schalungen, nasse Gewerke und Witterungseinflüsse sowie damit Bauabfall eingespart.
Kältefestigkeit bestimmt Projekte in kaltem Klima
Kaltes Klima setzt Stahl einem Sprödbruch aus. Normaler Kohlenstoffstahl kann unterhalb von etwa -20 Grad an Schlagzähigkeit verlieren. Daher sind für Projekte in kalten Regionen Sorten mit garantierter Charpy-V-Kerbenergie erforderlich. Die Eigenschaft wird durch Schlagprüfungen nach ISO 148-1 oder ASTM E23 überprüft.
| Grad | Produktstandard | Charpy V-Notch-Anforderung |
|---|---|---|
| S355J0 | EN 10025-2 | 27 J bei 0 Grad |
| S355J2 | EN 10025-2 | 27 J bei -20 Grad |
| S355NL | EN 10025-3 | 27 J bei -50 Grad |
| A572 Klasse 50 | ASTM A572 | Als ergänzende Anforderung ist eine Schlagprüfung angeordnet |
| A992 | ASTM A992 | Mindeststreckgrenze 345 MPa, Mindestzugfestigkeit 450 MPa |
Ein Bestelldetail ist in der Praxis von Bedeutung: Die normalisierten Tieftemperaturgüten wie S355NL gehören zur EN 10025-3, nicht zur EN 10025-2. Die Angabe aus dem falschen Teil der Norm ist eine häufige Ursache für nicht konforme Lieferungen bei Modulprojekten in kalten Regionen.
Zyklische Belastung, thermisches Verhalten und Haltbarkeit
Wiederholte Belastungen durch Verkehr, Kräne und Maschinen werden von einem symmetrischen Abschnitt ohne Verjüngungen oder scharfe Übergänge gut bewältigt. Die Spannung wird gleichmäßig zwischen Flansch und Steg verteilt, sodass Ermüdungsrisse, die an einer geometrischen Diskontinuität in einem unregelmäßigen Profil entstehen würden, viel weniger Ausgangspunkte haben. Schweißverbindungen verdienen immer noch Aufmerksamkeit: Eine vollständig durchdringende Schweißnaht an einem Flanschabschluss erzeugt eine Kerbe, es sei denn, das Detail wird aus einer qualifizierten Ermüdungskategorie ausgewählt, weshalb verschraubte Endplatten bei sich wiederholenden modularen Arbeiten häufig bevorzugt werden.
Kohlenstoffstahl leitet bei Umgebungstemperatur Wärme mit etwa 45 bis 55 W/(m·K), sodass ein freiliegender Balken als Wärmebrücke fungiert. Wenn ein Modul Teil einer klimatisierten Hülle ist, umfasst das Detail normalerweise eine thermische Trennung oder eine äußere Isolierung und verlässt sich nicht auf den Balken selbst. Die Korrosion wird durch Feuerverzinkung nach ISO 1461 oder durch ein dokumentiertes Beschichtungssystem und die Brandschutzeigenschaften durch dämmschichtbildende Farbe, Platten- oder Betonfüllung gemäß der erforderlichen Bewertungsdauer bekämpft.
Stahl ist im Gegensatz zu Holz auch unempfindlich gegenüber Termiten, Bohrern, Schimmel und Fäulnis, was in feuchten Regionen ein echter Vorteil ist. Wenn ein Modul einen Stahlrahmen mit einer Holzterrasse kombiniert, benötigt das Holz dennoch einen eigenen Schutz, da die Stahlkomponente es nicht abschirmen kann.
FAQ
F: Warum werden H-Träger im Fertigteilbau dem vor Ort gegossenen Beton vorgezogen?
A: Sie werden als fertige, maßgenaue Elemente geliefert, sodass vor Ort keine Aushärtezeit, Schalung oder Nassarbeiten erforderlich sind. Der Aufbau erfolgt trocken, schnell und reversibel, der Rahmen kann nachträglich abgebaut oder erweitert werden.
F: Welche Stahlsorte sollte für ein modulares Projekt in einem kalten Klima spezifiziert werden?
A: Verwenden Sie eine Sorte mit garantierter Charpy-Energie bei der vorgesehenen Betriebstemperatur, z. B. S355J2 für -20 Grad oder S355NL gemäß EN 10025-3 für -50 Grad, und geben Sie in der Anfrage die Schlagtesttemperatur an.
F: Können vorgefertigte H-Träger verzinkt werden?
A: Ja. Feuerverzinkung gemäß ISO 1461 ist Routine für strukturelle H-Träger, vorausgesetzt, dass Entlüftungs- und Abflusslöcher im Modul so vorgesehen sind, dass geschmolzenes Zink und Luft aus geschlossenen Zellen entweichen können.
F: Müssen H-Träger aus Stahl gegen Termiten oder Schädlinge behandelt werden?
A: Nein. Stahl ist gegenüber Termiten, Ameisen und Nagetieren inert, daher benötigen Bodenbalken und Wandrahmen in schädlingsanfälligen Regionen keinen chemischen Schutz. Alle Holzelemente im selben Modul müssen weiterhin behandelt werden.
F: Wie verhält sich ein H-Träger bei wiederholter zyklischer Belastung?
A: Der gleichmäßige, symmetrische Abschnitt verteilt die Belastung und vermeidet Spannungserhöhungen, was zu einer guten Ermüdungslebensdauer führt. Normalerweise bestimmen Verbindungsdetails und nicht der Träger selbst die Ermüdungsfestigkeit der Baugruppe.
F: Sind Schraub- oder Schweißverbindungen besser für die Fertigung außerhalb der Baustelle geeignet?
A: Schraubverbindungen mit hochfesten Strukturschrauben werden im Allgemeinen bevorzugt, da sie die Toleranzen vor Ort besser tolerieren und keine Schweißqualifikation vor Ort erfordern. Immer noch wird Werkstattschweißen eingesetzt, um Endplatten, Versteifungen und Scherlappen unter kontrollierten Bedingungen anzubringen.