


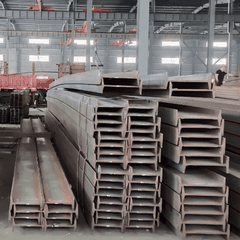


Wie H-Träger-Abmessungen definiert sind
Ein H-Träger wird durch seine Nennmaße definiert: Abschnittshöhe, Flanschbreite, Stegdicke und Flanschdicke, beispielsweise geschrieben als H100x100x6x8, wobei 100 die Höhe, 100 die Flanschbreite, 6 die Stegdicke und 8 die Flanschdicke in Millimetern ist. Die Querschnittseigenschaften wie Fläche, Trägheitsmoment und Widerstandsmoment sind für jede Größe in der Produktnorm tabellarisch aufgeführt, und die Normreihe legt fest, was ein Walzwerk wirtschaftlich walzen kann.
Die Standardserie und ihr Sortiment
Warmgewalzte H-Trägerserien gemäß GB/T 11263 und den internationalen Äquivalenten decken ein breites Spektrum ab:
HW-Breitflanschserie: von HW100x100x6x8 bis HW400x400x13x21, hauptsächlich für Säulen verwendet.
HM-Mittelflanschserie: von HM150x100 bis HM600x300, Ausgleichssäulen- und Balkeneinsatz.
HN-Schmalflanschserie: von HN100x50 bis HN900x300, hauptsächlich als Träger verwendet.
Die europäischen HEA-, HEB- und HEM-Serien reichen von etwa 96 mm Tiefe bis zu 1000 mm, und amerikanische W-Formen decken den entsprechenden Bereich ab. In der Praxis reicht der übliche Walzbereich von ca. 100 x 100 mm bis ca. 900 x 300 mm, wobei in den Standardtabellen Bahndicken von 5 bis 21 mm angegeben sind.
Längen und Schnittoptionen
Standardmühlenlängen betragen typischerweise 6 m, 9 m und 12 m, für spezifische Projekte können auch längere Längen von bis zu 15 bis 18 m geliefert werden. Zu den kundenspezifischen Aufträgen gehören in der Regel das Zuschneiden auf die exakte Länge, das Bohren von Verbindungslöchern, die Krümmung und die Vorbereitung der Fasen, die vor der Lieferung vom Lieferanten oder einem Servicecenter durchgeführt werden. Die Längentoleranz richtet sich nach der geltenden Norm und jede Schnittlänge wird vor dem Versand gemessen und markiert.
Verfügbare Materialqualitäten
Derselbe Abmessungsbereich wird in mehreren strukturellen Kohlenstoffstahlsorten gewalzt, sodass der Käufer die Festigkeit an das Design anpassen kann:
Q235B pro GB/T 700 mit 235 MPa Mindestausbeute für allgemeine Strukturen.
Q355B gemäß GB/T 1591 mit 355 MPa Mindestertrag für höhere Lasten.
S235JR, S275JR und S355JR gemäß EN 10025 für europäische Projekte.
A36 und A572 Grade 50 gemäß ASTM für amerikanische Spezifikationen.
SS400 gemäß JIS G3101 für Projekte nach japanischem Standard.
Der Grad wird durch den Mühlentestbericht für jede Schmelze bestätigt.
So geben Sie eine benutzerdefinierte H-Träger-Reihenfolge an
Um kundenspezifische H-Träger zu bestellen, geben Sie die Abschnittsgröße in der Standardnotiz, die Güteklasse und den Standard, die Länge und Menge sowie etwaige Bearbeitungen wie Schneiden, Bohren oder Endvorbereitung an. Bestätigen Sie den geltenden Toleranzstandard und fordern Sie den Mühlentestbericht mit der Schmelzenzahl und den mechanischen Ergebnissen an. Für nicht standardmäßige Abmessungen außerhalb der gerollten Tische geben Sie stattdessen einen geschweißten Aufbauabschnitt an, der aus Platten in jeder erforderlichen Größe hergestellt wird.
Häufig gestellte Fragen
F: Was ist der kleinste standardmäßige warmgewalzte H-Träger?
Die kleinsten gängigen Größen beginnen bei etwa H100x100x6x8, und einige Serien beginnen sogar noch kleiner, bei etwa 96 bis 100 mm Abschnittshöhe.
F: Was ist der größte standardmäßige warmgewalzte H-Träger?
Standardserien erreichen etwa 900 x 300 mm im HN-Bereich und bis zu 1000 mm in der europäischen HE-Serie, darüber hinaus werden geschweißte Profile übernommen.
F: Welche Längen sind für H-Träger verfügbar?
Standardlängen sind 6 m, 9 m und 12 m, längere Längen bis zu etwa 18 m sind nach Absprache mit dem Werk erhältlich.
F: Können H-Träger auf Bestellung geschnitten und gebohrt geliefert werden?
Ja, Ablängen, Bohren, Abschrägen und Wölben sind übliche kundenspezifische Dienstleistungen, die vor der Lieferung angeboten werden.
F: Welche Qualitäten sind für kundenspezifische H-Träger verfügbar?
Zu den gängigen Qualitäten gehören Q235B und Q355B, S235JR bis S355JR, A36 und A572 Grade 50 sowie SS400, je nach Projektstandard.