


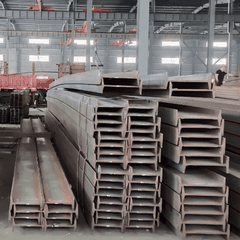


Geschweißte Q355D-H--Träger werden aufgrund ihrer hervorragenden Festigkeit, Schweißbarkeit und Anpassungsfähigkeit an individuelle Projektanforderungen häufig im Industrie-, Struktur- und Infrastrukturbau eingesetzt.
Geschweißte H--Träger können gestanzt, verzweigt, brenngeschnitten, verzinkt, lackiert und anderen Herstellungsprozessen unterzogen werden, ohne die inhärenten Eigenschaften des Stahls zu beeinträchtigen.
Es gibt zwei Hauptschweißmethoden für geschweißte H--Träger:
Hochfrequenzschweißen
Unterpulverschweißen (SAW)
Mit diesen Verfahren können Hersteller nicht{0}}standardisierte oder große{{1}H--Träger herstellen. Dies bietet große Flexibilität für technische Projekte, bei denen warm{3}}gewalzte H--Träger die Maßanforderungen nicht erfüllen können.
Im Vergleich zu warmgewalzten H--Trägern mit demselben Gewicht bieten geschweißte Q355D-H--Träger einen höheren Widerstandsmoment, ein höheres Querschnittsmoment, einen höheren Druckwiderstand und eine höhere Tragfähigkeit, was sie zu einer wirtschaftlich optimierten Konstruktionsoption macht.
Schweißeigenschaften
Bei einem Schweißstab wird der mit Flussmittel umwickelte Metallkern als Schweißkern bezeichnet.
Beim H--Strahlschweißen erfüllt der Schweißkern zwei wesentliche Funktionen:
Leitet Schweißstrom und erzeugt einen Lichtbogen, um elektrische Energie in Wärme umzuwandeln.
Schmilzt als Zusatzwerkstoff und verschmilzt mit dem Grundmaterial zu einer festen, hochfesten Schweißnaht.
Diese Eigenschaften gewährleisten die strukturelle Integrität und Langzeitstabilität von geschweißten Q355D-H-Trägern.
Chemische Zusammensetzung (warmgewalzt)
| Stahlsorte | Qualität | C | Si | Mn | P | S | Cr | Ni | Cu | N |
|---|---|---|---|---|---|---|---|---|---|---|
| Q355B | B | 0.24 | 0.55 | 1.60 | 0.035 | 0.035 | 0.30 | 0.30 | 0.40 | 0.012 |
| Q355C | C | 0.20 | 0.55 | 1.60 | 0.030 | 0.030 | 0.30 | 0.30 | 0.40 | 0.012 |
| Q355D | D | 0.20 | 0.55 | 1.60 | 0.025 | 0.025 | – | – | – | – |
Grenzwerte für den Kohlenstoffgehalt der Klassen C und D:
C Weniger als oder gleich 0,20 % bei einer Dicke von weniger als oder gleich 40 mm
C Kleiner oder gleich 0,22 %, wenn die Dicke > 40 mm ist
Chemische Zusammensetzung (normalisiert / normalisiert gewalzt)
Wärmeanalyse, %
| Grad | Qualität | C Kleiner oder gleich | Si Kleiner oder gleich | Mn | P Kleiner oder gleich | S Kleiner oder gleich | Cr Kleiner oder gleich | Ni Kleiner oder gleich | Cu Kleiner oder gleich | Mo Kleiner oder gleich | N Kleiner oder gleich | Nb | V | Ti | Al Größer als oder gleich |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Q355N | NB | 0.20 | 0.50 | 0.90–1.65 | 0.035 | 0.035 | 0.30 | 0.50 | 0.40 | 0.10 | 0.015 | 0.005–0.05 | 0.01–0.12 | 0.006–0.05 | 0.015 |
| NC | 0.20 | 0.50 | 0.90–1.65 | 0.030 | 0.030 | - | - | - | - | - | - | - | - | - | |
| ND | 0.20 | 0.50 | 0.90–1.65 | 0.030 | 0.025 | - | - | - | - | - | - | - | - | - | |
| NE | 0.18 | 0.50 | 0.90–1.65 | 0.025 | 0.020 | - | - | - | - | - | - | - | - | - | |
| NF | 0.16 | 0.50 | 0.90–1.65 | 0.020 | 0.010 | - | - | - | - | - | - | - | - | - |
Chemische Zusammensetzung (thermomechanisch gewalzt)
Wärmeanalyse, %
| Grad | Qualität | C Kleiner oder gleich | Si Kleiner oder gleich | Mn Kleiner oder gleich | P Kleiner oder gleich | S Kleiner oder gleich | Cr Kleiner oder gleich | Ni Kleiner oder gleich | Cu Kleiner oder gleich | Mo Kleiner oder gleich | N Kleiner oder gleich | Nb | V | Ti | Al Größer als oder gleich |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Q355M | MB | 0.14 | 0.50 | 1.60 | 0.035 | 0.035 | 0.30 | 0.50 | 0.40 | 0.10 | 0.015 | 0.01–0.05 | 0.01–0.10 | 0.006–0.05 | 0.015 |
| MC | 0.14 | 0.50 | 1.60 | 0.030 | 0.030 | - | - | - | - | - | - | - | - | - | |
| MD | 0.14 | 0.50 | 1.60 | 0.030 | 0.025 | - | - | - | - | - | - | - | - | - | |
| MICH | 0.14 | 0.50 | 1.60 | 0.025 | 0.020 | - | - | - | - | - | - | - | - | - | |
| MF | 0.14 | 0.50 | 1.60 | 0.020 | 0.010 | - | - | - | - | - | - | - | - | - |
Hinweise:
P und S können für Stäbe und Abschnitte um 0,005 % höher sein.
Der Ti-Gehalt kann maximal 0,20 % erreichen.
