


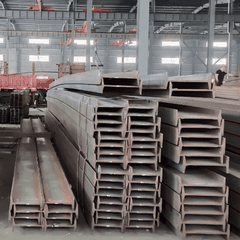


Die Herstellung eines A572-H--Trägers ist eine Symphonie aus massiver-Metallurgie und Präzisionstechnik. Der Prozess verwandelt eine definierte chemische Zusammensetzung in ein geometrisch komplexes Bauteil mit garantierten mechanischen Eigenschaften. Für A572-Sorten ist der Thermomechanical Controlled Rolling (TMCR)-Prozess zur Aktivierung der Mikrolegierungselemente unerlässlich.
Schritt 1: Stahlerzeugung und Strangguss
Der Prozess beginnt in einem Elektrolichtbogenofen (EAF) oder Sauerstoffbasisofen (BOF), wo Schrott und/oder Eisenerz geschmolzen werden. Beim Raffinieren wird die genaue chemische Zusammensetzung für A572 Gr.50 oder Gr.60 erreicht. Kohlenstoff-, Mangan- und Siliziumgehalte werden angepasst und die entscheidenden Mikrolegierungszusätze von Columbium (Cb) und/oder Vanadium (V) werden vorgenommen. Der geschmolzene Stahl wird vollständig „abgetötet“ (mit Silizium/Aluminium desoxidiert), um Gasporosität zu verhindern. Dieser flüssige Stahl wird dann kontinuierlich in lange, massive rechteckige Querschnitte, sogenannte Vorblöcke, gegossen, die das Ausgangsmaterial für das Strukturwalzwerk darstellen.
Schritt 2: Aufwärmen
Der kalte Vorblock wird in einen Nacherwärmungsofen vom Typ Hubbalken oder Stoß{1} eingefüllt. Es wird gleichmäßig auf etwa 2200 Grad F – 2350 Grad F (1200 Grad – 1300 Grad) erhitzt. Dies dient zwei entscheidenden Zwecken: 1) Es macht den Stahl weich und plastisch zum Walzen und 2) es löst die Mikrolegierungselemente (Cb, V) vollständig in der festen Lösung der Austenitphase auf. Dieser homogene Hochtemperaturzustand ist die Grundlage für die anschließende kontrollierte Verformung.
Schritt 3: Schruppfräsen
Die Glühlampe verlässt den Ofen und gelangt in das Vorwalzwerk. Es durchläuft eine Reihe horizontaler und vertikaler Walzen, die seinen Querschnitt nach und nach verringern und beginnen, die allgemeine „Hundeknochen“-Form zu bilden, die das Material für das endgültige H{4}}-Profil vorverteilt. Diese ersten Durchgänge werden bei hohen Temperaturen durchgeführt, wobei der Stahl unmittelbar nach der Verformung rekristallisiert und die grobe Gusskornstruktur verfeinert.
Schritt 4: Fertigfräsen (Universalfräsen)
Dies ist das Herzstück der H--Trägerproduktion. Das Material gelangt in ein Universalwalzgerüst, das aus zwei Walzenpaaren besteht:
Horizontale Rollen: Diese berühren die oberen und unteren Flansche.
Vertikale Rollen: Diese berühren die Seiten der Bahn.
Der Strahl durchläuft diesen Ständer mehrmals hin und her. Bei jedem Durchgang schließen sich die Walzen schrittweise und schmieden gleichzeitig den Steg und die Flansche auf die endgültigen spezifizierten Abmessungen (Tiefe, Flanschbreite, Dicke). Hier kommt die kritische TMCR-Praxis zur Anwendung: Die Temperatur während der letzten Endbearbeitungsdurchgänge wird sorgfältig kontrolliert, sodass sie unter der Rekristallisationstemperatur von Austenit liegt (ca. 1700 Grad F / 925 Grad). Dies führt zu stark verformten, länglichen oder „zusammengeballten“ Austenitkörnern, die nicht rekristallisieren.
Schritt 5: Kontrollierte Kühlung und mikrostrukturelle Transformation
Nach dem letzten Walzdurchgang bewegt sich der nun korrekt geformte, aber immer noch heiße H-Träger auf das Auslaufkühlbett. Beim Abkühlen an der Luft wandelt sich der stark verformte Austenit in Ferrit um. Die „pfannkuchenförmigen“ Austenitkörner bieten eine große Anzahl von Keimbildungsstellen, was zu einer außergewöhnlich feinen Ferritkorngröße führt. Diese Kornverfeinerung (Hall-Petch-Effekt) ist eine Hauptquelle sowohl für Festigkeit als auch Zähigkeit. Gleichzeitig fällt bei sinkender Temperatur das gelöste Cb und V aus der Lösung als Karbide und Nitride im Nanomaßstab aus (Ausscheidungshärtung), was die Streckgrenze zusätzlich deutlich erhöht. Um diese Umwandlung zu optimieren, wird häufig der gesamte Kühlzyklus verwaltet.
Schritt 6: Fertigstellung, Prüfung und Zertifizierung
Richten: Der gekühlte Strahl durchläuft eine rotierende Richtmaschine, um jede Krümmung oder Wölbung innerhalb der ASTM A6-Toleranzen zu korrigieren.
Zuschneiden auf Länge: Fliegende Sägen schneiden den durchgehenden Träger auf die bestellten Längen (z. B. 40 Fuß, 60 Fuß).
Inspektion und Prüfung: Hier kommt es auf die Qualität an. Vom fertigen Produkt werden Proben entnommen. An aus der Bahn gefertigten Coupons werden Zugversuche durchgeführt. Die chemische Analyse erfolgt mittels Spektrometrie. Die Ergebnisse müssen ASTM A572 für die angegebene Güteklasse entsprechen.
Kennzeichnung: Der Träger ist mit einer dauerhaften Kennzeichnung versehen: der Schmelznummer (Rückverfolgbarkeitsschlüssel), der Güteklasse (A572-50 oder A572-60), der Größe (z. B. B24x62) und dem Herstellerlogo.
Zertifizierung: Die Qualitätsabteilung des Werks erstellt das Mill Test Certificate (MTC), ein Rechtsdokument, das die Schmelznummer, die chemische Analyse und die tatsächlichen mechanischen Testergebnisse für diese bestimmte Stahlcharge aufzeichnet.
Bündelung und Versand: Die Träger werden gebündelt, mit der Chargennummer versehen und an die Hersteller versandt.
Dieser gesamte integrierte Prozess-von der Chemie über das kontrollierte Walzen bis hin zur Zertifizierung-stellt sicher, dass jeder A572 Gr.50- oder Gr.60-H--Träger nicht nur ein Stück Stahl ist, sondern eine vollständig charakterisierte Hochleistungsstrukturkomponente mit überprüfbaren Eigenschaften.